
公司新闻
大口径焊接管件工厂
行业视角:大口径焊接管件工厂驱动全链条升级
随着国家重大能源基础设施加速推进,管道输送系统对关键部件的要求日益严苛。大口径焊接管件作为连接和改变流体方向的承压部件,其制造水平直接影响整个管网的运行寿命与安全性。近期,一座集研发、生产、检测于一体的大口径焊接管件工厂正式投入运行,标志着该产业在工艺精密化、装备自动化和质量控制体系化方面迈上新台阶。该工厂的落成不仅强化了区域高端制造能力,也为复杂工况下的管道工程提供了更加可靠的供应链支撑。
全流程自主制造与工艺创新
该工厂的核心优势在于全流程的自主可控。从钢板进厂开始,工厂依托企业资源计划系统建立产品电子档案,每一批原材料都经过严格的化学成分分析和力学性能验证。车间内,大型数控切割机按照优化套料算法完成下料,随后进入卷板机进行冷卷成型。针对大直径厚壁管件常出现的椭圆度偏差,工厂利用多辊矫形装置进行逐点校准,并辅以激光测量数据实现闭环反馈。焊接环节是决定产品质量的关键,工厂选用窄间隙埋弧焊技术配合高韧性焊接材料,大幅减少了焊缝填充量,同时降低了热输入带来的性能劣化风险。
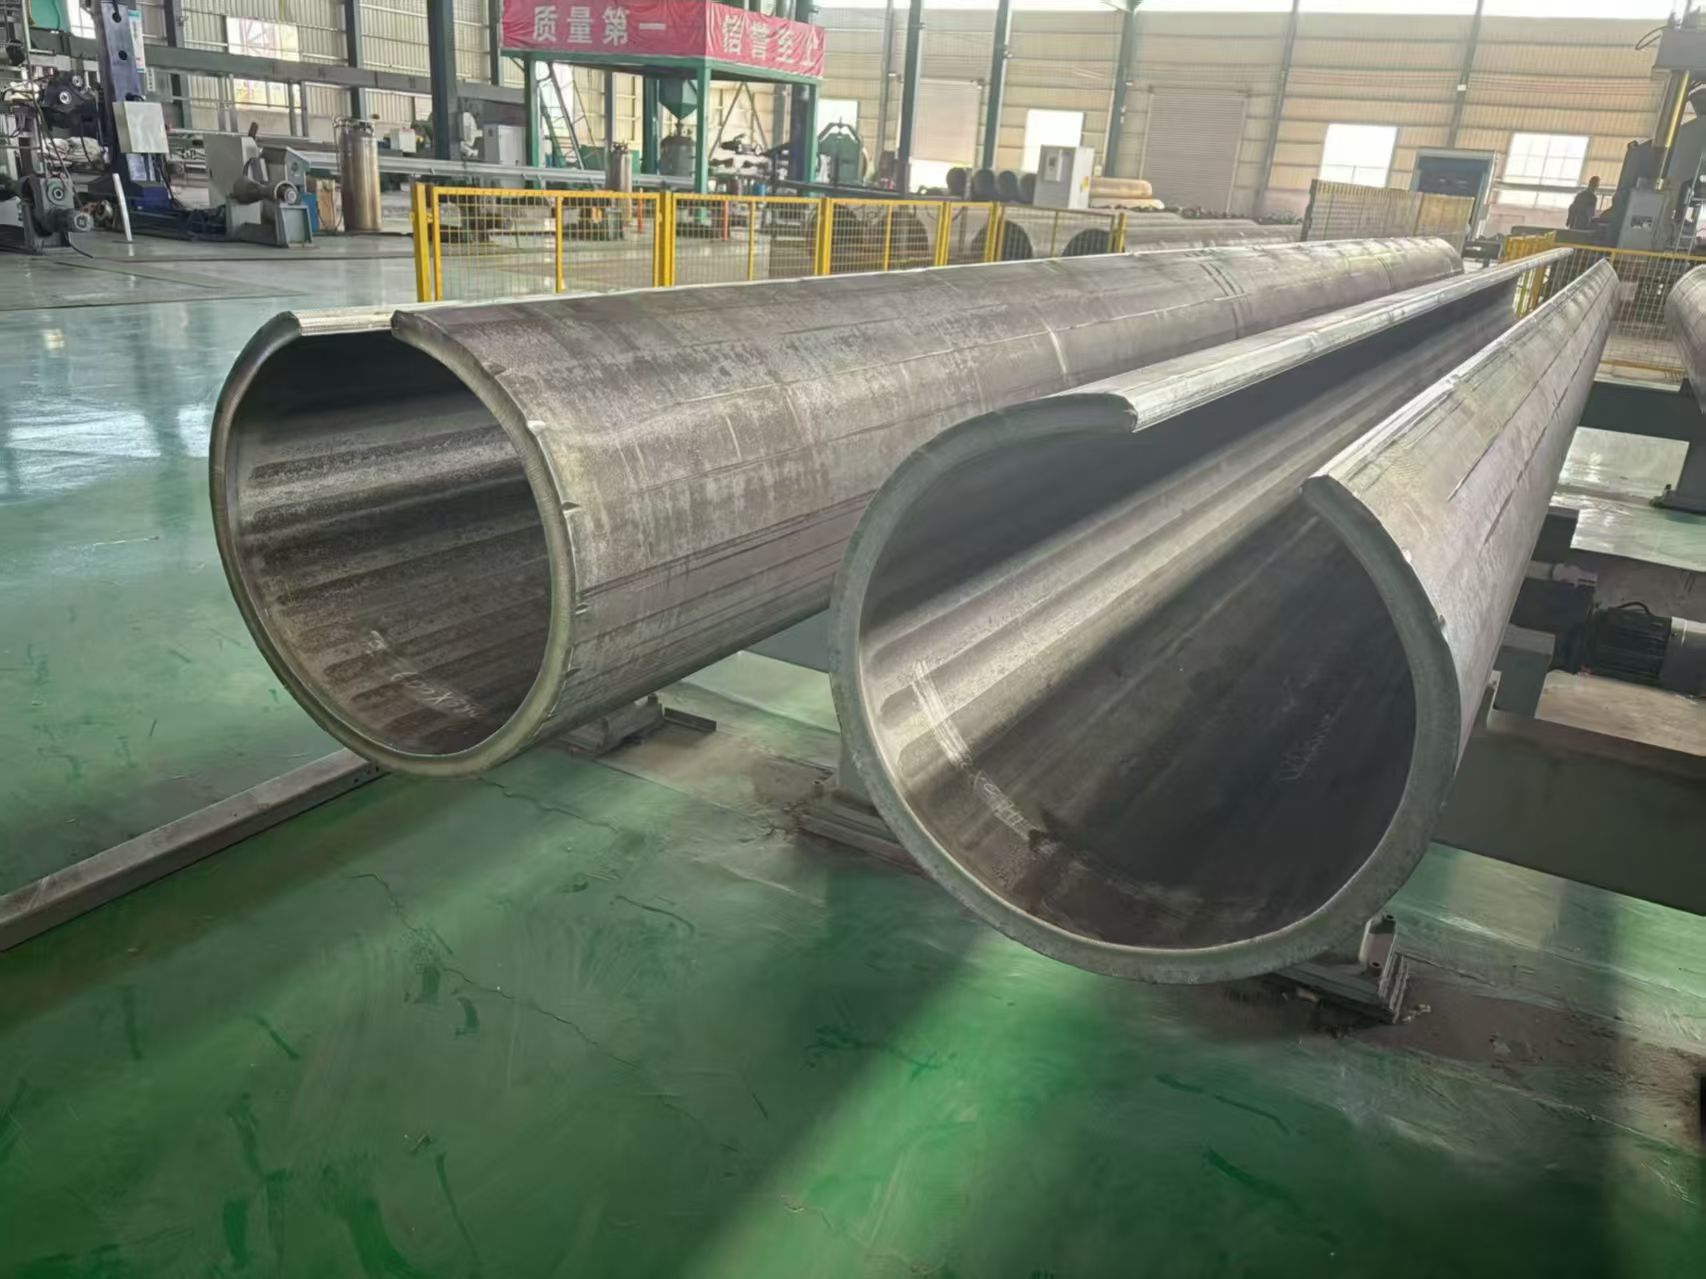
在车间布局上,工厂将材料待检区、焊接作业区、热处理区和成品检验区相互独立,并由自动转运车衔接,避免了交叉污染。所有焊机均接入实时参数监控系统,一旦发现电流、电压或速度波动,系统会立即报警并暂停作业。这种精细化的工艺管理方式,使得产品的一致性显著提升,也为后续的自动化升级奠定了数据基础。
严格质量检测与产品系列
质量管控方面,工厂构建了覆盖“人、机、料、法、环”的全要素检验体系。每道焊缝完成后,均需通过外观检查、超声波探伤和磁粉检测等多重手段。特别是对于服役于高压含硫环境的三通和弯头,工厂额外执行严格的硬度试验和冲击试验,以确保产品的抗应力腐蚀开裂能力。此外,工厂还引入了数字射线成像技术,将焊缝内部影像实时传输至中央控制室,由多名资深检验工程师共同会诊,大幅减少了漏判和误判风险。
- 产品品类:等径与异径三通、弯头、管帽、汇气管等,可覆盖从标准规格到非标定制需求。
- 适用钢级:覆盖管线钢、耐蚀合金及低温钢等多种材质,适应不同输送介质。
- 连接形式:提供对焊、承插焊及法兰连接等端口形式,便于现场快速组装。
值得一提的是,该工厂开发的高强度管件在满足同等承压能力的前提下,比传统设计减轻了约百分之十以上的自重,有助于降低整个管系的支撑结构成本。此类产品的推出,得益于工厂与高校及科研院所建立的产学研合作机制,实现了焊接冶金机理与现场工艺参数的深度优化。
市场服务模式与未来布局
市场层面,该工厂采用“以技术营销带动订单增长”的策略。销售团队不仅仅是接受询价,而是提前介入客户的项目选型,提供应力计算、材质推荐和几何尺寸建议。通过这种方式,工厂与多家大型油气公司和工程设计院建立了长期协作关系。同时,工厂依托沿海物流节点,能够有效解决超限管件运输难题。对于内陆偏远项目,工厂可提供分段交付和现场环焊配合服务,既保证了安装进度,也避免了因运输损坏产生的纠纷。这种全生命周期的客户服务模式,使得该工厂在投标中的综合中标率保持稳定。
面向未来,智能化与绿色化是不可忽视的方向。该工厂正在推进的智能化车间改造项目,计划利用工业机器人和自动导引车完成大部分重复性搬运和焊接作业。工厂的能效管理系统同时对热处理炉、焊机等大功率设备进行实时能耗监测,并利用余热回收技术为办公区提供供暖。这些举措在降低生产成本的同时,也契合了整个工业领域的低碳转型要求。行业专家认为,大口径焊接管件的技术门槛正在进一步提高,只有坚持长期研发投入和精细化管理,才能在未来激烈的国际竞争中形成差异化优势。
总结与展望
综合来看,这座大口径焊接管件工厂的出现,不仅是新增了一条生产线,更体现了传统制造向现代服务型制造的转变。从基础材料到终工程应用的全价值链协同,从单一产品到系统解决方案的拓展,该工厂为行业树立了可供参考的范式。随着未来长输油气管网加密建设以及老旧管道更新换代,大口径焊接管件的需求仍将保持稳定增长。具备核心技术、完善质控体系和敏捷服务能力的企业,将在良好的行业景气中收获更多发展机遇,并为保障国家能源安全贡献更大力量。